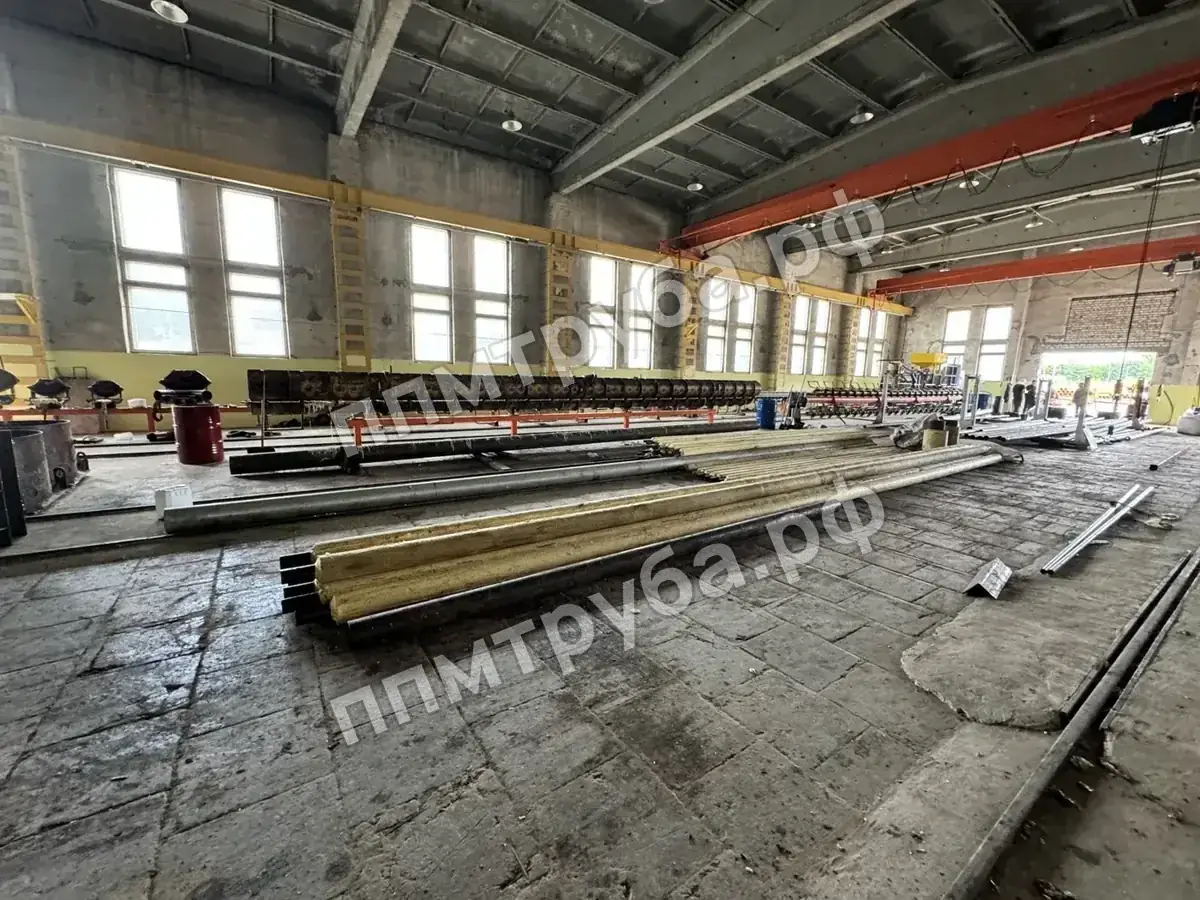
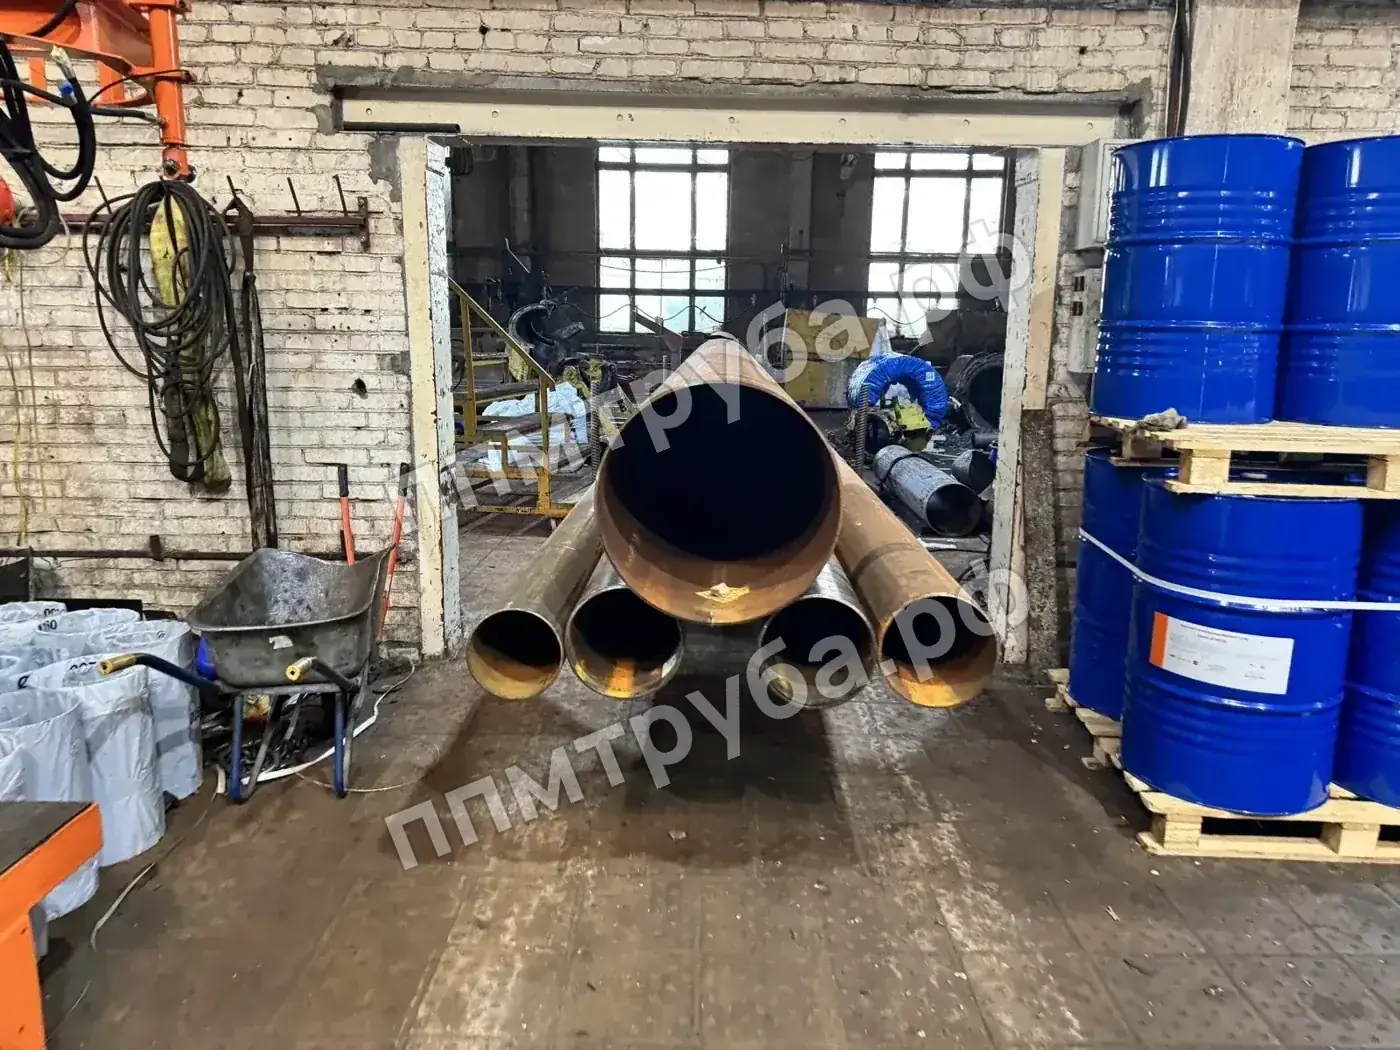
Как производят трубы и фасонные изделия в ППМ изоляции
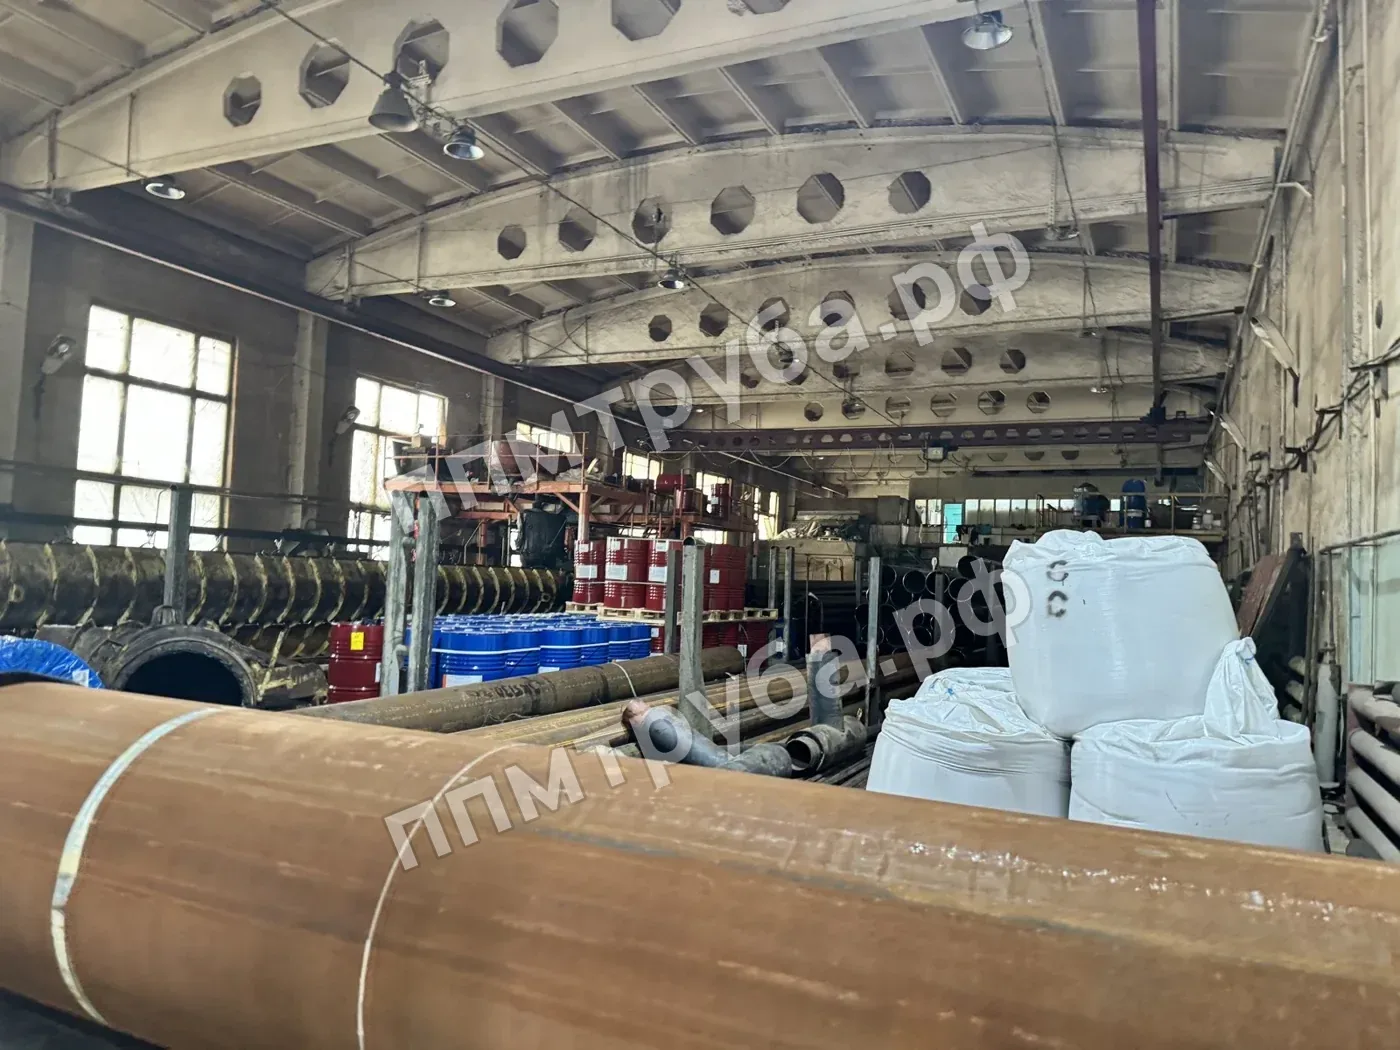
Труба в ППМ изоляции выходит из цеха готовой к сварке: на стальной трубе уже лежит монолитный слой изоляции, а на концах оставлены голые участки под стык. Рассказываем, из каких этапов состоит производство и что на каждом из них требует ГОСТ Р 56227-2014.
Этапы производства
| Этап | Что делают | Пункт ГОСТ |
|---|---|---|
| 1. Стальная основа | Берут новую стальную трубу или стальную деталь: отвод, тройник, переход, кран; стенку и марку стали задаёт проект | п. 4.2.1.2, п. 4.2.1.4 |
| 2. Подготовка поверхности | Сталь сушат и очищают от масла, жира, ржавчины, окалины и пыли — до степени не ниже 4-й по ГОСТ 9.402 | п. 4.2.1.3 |
| 3. Заливка изоляции | Композицию из полиуретановых компонентов и минерального наполнителя заливают вокруг стали; за один процесс получаются три слоя разной плотности | п. 3.1.8, п. 4.1.2 |
| 4. Концы и торцы | Концы стали оставляют без изоляции на 200 ± 10 мм, торцы — ровные и перпендикулярные оси | п. 4.1.7, п. 4.1.8 |
| 5. Выдержка | Изоляция набирает прочность; принимать изделия можно не раньше чем через 24 часа | п. 7.8 |
| 6. Приёмка и маркировка | Контроль, штамп ОТК, маркировка на изоляции, паспорт на партию | п. 4.4.3, п. 4.5 |
1. Стальная основа
Для труб в ППМ изоляции применяют только новые стальные трубы (п. 4.2.1.2) — бывшие в употреблении и восстановленные не допускаются. Толщину стенки и марку стали выбирает проектная организация по расчёту (п. 4.2.1.4). Фасонные изделия делают из тех же новых труб (п. 4.2.2.3), сварные швы выполняют по требованиям к сварке трубопроводов (п. 4.2.2.4). Отводы, тройники, переходы и неподвижные опоры из спиральношовных труб стандарт делать запрещает (п. 4.2.2.2).
2. Подготовка поверхности
Чтобы изоляция держалась на стали и не отслаивалась, поверхность перед заливкой сушат и очищают до степени не ниже 4-й по ГОСТ 9.402 (п. 4.2.1.3). Сцепление изоляции со сталью потом проверяют: прочность при сдвиге в осевом направлении должна быть не менее 0,3 МПа (таблица 2), а отслаивание изоляции от металла на готовом изделии не допускается (п. 4.1.11).
3. Заливка ППМ изоляции
Пенополимерминеральная изоляция — вспененный высоконаполненный композит на основе полиуретановых компонентов и минерального наполнителя (п. 3.1.8). Смесь заливают в форму вокруг стальной трубы или детали, она вспенивается и заполняет весь объём. Особенность ППМ — плотность меняется по сечению и получается за один процесс (п. 4.1.2): у стали и снаружи образуются плотные уплотнённые слои, внутри — более лёгкий средний слой, который и держит тепло. Поэтому отдельная оболочка трубе ППМ не нужна.
Какой должна получиться изоляция
| Показатель | Норма по ГОСТ Р 56227-2014 | Где в стандарте |
|---|---|---|
| Плотность общая | не менее 270 кг/м³ | табл. 2 |
| Плотность среднего слоя | не менее 150 кг/м³ | табл. 2 |
| Прочность при сжатии (10 % деформации) | не менее 1,2 МПа | табл. 2 |
| Водопоглощение при полном погружении | не более 0,5 % по объёму | табл. 2 |
| Теплопроводность среднего слоя при 50 °С | не более 0,035 Вт/(м·°С) | табл. 2 |
| Теплопроводность изоляции на трубе при 50 °С / 90 °С | не более 0,041 / 0,050 Вт/(м·°С) | п. 4.3.3 |
| Структура | мелкоячеистая, пустоты не более 10 мм | п. 4.3.1 |
4–6. Концы, выдержка, маркировка
Концы стальной трубы оставляют без изоляции — 200 ± 10 мм (п. 4.1.7): по ним на трассе сваривают стык, а потом изолируют его комплектом заделки. Изделиям дают выдержку: приёмку проводят не раньше чем через 24 часа после изготовления (п. 7.8). Принятые ОТК трубы и фасонные изделия получают штамп и маркировку на поверхности изоляции не ближе 200 мм от её торца — изготовитель, условное обозначение, номер партии и дата производства (п. 4.5). Как проверяют готовые изделия — в статье «Контроль качества труб ППМ».
Что производим
| Изделие | Для чего |
|---|---|
| Трубы | прямые участки трассы, длиной до 12 м |
| Отводы | повороты трассы 90°, 60°, 45°, 30° и другие углы |
| Тройники | ответвления от магистрали |
| Переходы | смена диаметра трассы |
| Шаровые краны | отключение участков |
| Неподвижные опоры | фиксация трубопровода |
| Скользящие опоры | поддержка трубы в каналах и на эстакадах |
| Комплекты заделки стыков | изоляция сварных стыков на объекте |
Виды изделий подробно — в статьях «Отводы и фасонные изделия ППМ» и «Опоры для труб ППМ», изделия под размеры проекта — «Нестандартные изделия ППМ».
Подберём изделия по спецификации — пришлите её на sale@profi-izol.ru или позвоните +7 (495) 755-02-68. Срок производства от 5 дней, доставка по всей России.